| MOQ: | 1 tonelada |
| Preço: | 800-1000 USD/Ton |
| Embalagem padrão: | Em fardos ou em caixas de madeira. |
| Período de entrega: | 20-30 dias após produtos |
| método de pagamento: | L/C, D/A, D/P, T/T |
| Capacidade de abastecimento: | 60.000 toneladas/toneladas por ano |
![]()
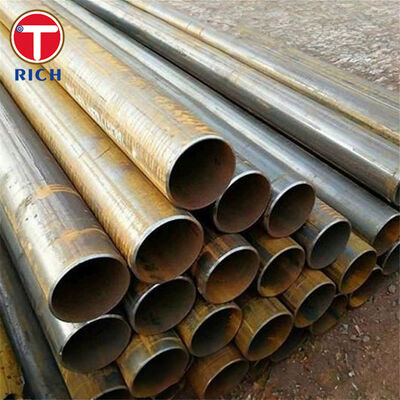
Os tubos de aço soldados por resistência elétrica e por indução BS 6323-5 são tubos mecânicos de aço carbono fabricados a partir de tiras de aço por soldagem contínua por resistência elétrica ou soldagem por indução de alta frequência. A especificação foi desenvolvida para aplicações automotivas, mecânicas e de engenharia geral onde são necessários diâmetro externo controlado, espessura da parede, qualidade da solda, propriedades mecânicas e desempenho de conformação.
O BS 6323-5:1982 abrange as classes ERW1, ERW2, ERW3, ERW4 e ERW5 com níveis de resistência progressivamente mais altos. Os tubos podem ser fornecidos em condições de entrega como soldados, recozidos ou normalizados, de acordo com o processo de fabricação e as propriedades mecânicas finais exigidas.
O BS 6323-5:1982 é uma Norma Britânica retirada. Foi retirada em 24 de junho de 2003 e substituída principalmente pelas normas BS EN 10305-3, BS EN 10305-5 e BS EN 10296-1. Para componentes automotivos de substituição ou legados, o material BS 6323-5 ainda pode ser especificado onde o desenho original, a especificação do cliente ou a lista de materiais aprovada o exijam.
| Item | Especificação |
|---|---|
| Produto | Tubo de Aço Soldado por Resistência Elétrica / por Indução |
| Material | Aço Carbono |
| Norma | BS 6323-5:1982 |
| Classes | ERW1, ERW2, ERW3, ERW4, ERW5 |
| Processo de Fabricação | Soldagem por resistência elétrica ou soldagem por indução a partir de tira de aço |
| Diâmetro Externo Típico | 6-350 mm |
| Espessura de Parede Típica | 1-30 mm |
| Comprimento | 1-12 m, personalizável |
| Seção Transversal | Principalmente redonda; seções especiais sujeitas a acordo de fabricação |
| Tolerância de Espessura de Parede | T ≤ 3 mm: ±10%; T > 3 mm: ±8%, excluindo a zona de solda, quando aplicável |
| Tolerância de Diâmetro Externo | Depende do diâmetro e da condição de entrega; por exemplo, OD de até 20 mm: ±0,12 mm na condição KM |
| Retilinidade | Para OD >16 mm: máximo de 2 mm por metro; desvio total normalmente não superior a 0,2% do comprimento do tubo |
| Condição da Superfície | Acabamento de fábrica, levemente oleado, decapado/oleado, ou outro acabamento protetor acordado |
| Tratamento Térmico | Como soldado, recozido ou normalizado de acordo com a condição de entrega especificada |
| Condição das Extremidades | Extremidades cortadas a esquadro; extremidades rebarbadas disponíveis |
| Inspeção | Inspeção dimensional, ensaio de tração e ensaios tecnológicos aplicáveis |
| Documento de Inspeção | EN 10204 3.1 disponível quando especificado na fase de pedido |
| Diâmetro Externo | Tolerância de Diâmetro Externo |
|---|---|
| ≤20 mm | ±0,12 mm |
| >20-30 mm | ±0,15 mm |
| >30-50 mm | ±0,20 mm |
| >50-70 mm | ±0,25 mm |
| >70-90 mm | ±0,30 mm |
| >90-110 mm | ±0,35 mm |
| >110-130 mm | ±0,45 mm |
| >130-150 mm | ±0,55 mm |
| >150-170 mm | ±0,65 mm |
| >170 mm | ±0,75% do OD |
As cinco classes ERW fornecem uma gama estruturada de propriedades mecânicas. Em condição normalizada, a resistência mínima ao escoamento varia de aproximadamente 155 MPa para ERW1 a 340 MPa para ERW5, permitindo a seleção do material de acordo com a carga de conformação, resistência estrutural e projeto do componente.
Tubos como soldados fornecem maior resistência gerada pelo processo de conformação do tubo, enquanto o recozimento ou a normalização reduzem o estresse residual de conformação e melhoram a ductilidade. Essa distinção é importante onde o tubo posteriormente sofrerá dobras, conformação de extremidades, repuxo, aplainamento, soldagem ou brasagem.
As bordas da tira são unidas continuamente por aquecimento por resistência ou indução sem metal de enchimento convencional. O controle correto da preparação da tira, energia de soldagem, pressão e remoção do cordão de solda fornece uma junta longitudinal contínua adequada para fabricação mecânica.
Para peças automotivas e mecânicas fabricadas, a resistência à tração nominal sozinha é insuficiente. Um tubo pode atender aos requisitos de química e ainda falhar durante a dobra se a qualidade da solda ou o aporte de calor forem inconsistentes.
A produção pode, portanto, ser controlada através da preparação das bordas da tira, monitoramento da corrente de soldagem, controle do cordão de solda, inspeção dimensional e testes representativos de aplainamento ou conformação. Para peças que envolvem deformação severa, o raio de dobra pretendido e a operação de conformação subsequente devem ser fornecidos antes da produção, para que a classe e a condição de entrega apropriadas possam ser selecionadas.
O tratamento térmico pode alterar o diâmetro do tubo, a ovalidade, a retilinidade e as propriedades mecânicas. Isso é particularmente importante para compradores que usinam o tubo ou o inserem em conjuntos com tolerâncias apertadas.
As dimensões devem, portanto, ser especificadas juntamente com a condição de entrega exigida. Tubos como soldados KM podem atingir tolerâncias de OD mais apertadas, enquanto tubos tratados termicamente GKM/GZF ou NKM/NZF são avaliados usando a classe de tolerância aplicável à condição tratada termicamente final. A inspeção final de OD, espessura da parede, retilinidade e comprimento é realizada após o processamento térmico especificado, em vez de depender apenas das dimensões pré-tratamento.
O BS 6323-5:1982 foi retirado, mas muitos desenhos estabelecidos de automóveis e máquinas continuam a referenciar as classes ERW1-ERW5.
Para pedidos legados, a especificação do material deve permanecer rastreável ao BS 6323-5 quando exigido contratualmente. Para novos projetos, BS EN 10305-3, BS EN 10305-5 ou BS EN 10296-1 devem ser avaliados dependendo da forma do tubo, precisão dimensional, condição de entrega e aplicação pretendida. A substituição de classe não deve ser baseada apenas na resistência à tração; química, resistência ao escoamento, alongamento, tolerâncias, tratamento térmico e requisitos de teste também devem ser revisados.
| Sistema de Padrão | Padrão Relevante | Escopo |
|---|---|---|
| BS | BS 6323-5 | Tubos de aço soldados por ERW e por indução para fins automotivos, mecânicos e de engenharia geral |
| EN | EN 10305-3 | Tubos de aço de precisão soldados e dimensionados a frio |
| EN | EN 10305-5 | Tubos de aço quadrados e retangulares de precisão soldados e dimensionados a frio |
| EN | EN 10296-1 | Tubos de aço circulares soldados para fins de engenharia mecânica e geral |
| ASTM | ASTM A513 | Tubos mecânicos de aço carbono e liga soldados por resistência elétrica |
| JIS | JIS G3445 | Tubos de aço carbono para fins de estrutura de máquinas |
| GB | GB/T 6728 | Perfis ocos estruturais conformados a frio; usados quando aplicável a perfis estruturais soldados |
| GOST | GOST 10704 / GOST 10705 | Tubos de aço soldados longitudinalmente; requisitos dimensionais e técnicos |
Uma aplicação específica é a travessa tubular usada em uma estrutura de assento automotivo.
O componente requer um diâmetro externo controlado para posicionamento de fixação e peças de acoplamento, alongamento suficiente para dobra e conformação de extremidades, integridade de solda repetível durante a deformação e resistência à tração e ao escoamento adequadas para suportar as cargas de serviço.
Classes de BS 6323-5 de baixa e média resistência, como ERW1, ERW2 ou ERW3, podem ser selecionadas dependendo do projeto da estrutura do assento, diâmetro do tubo, espessura da parede, raio de dobra e resistência pós-conformação necessária. Condições de entrega recozidas ou normalizadas podem ser consideradas onde for necessária conformação severa.
| Classe | C Máx. % | Si Máx. % | Mn Máx. % | P Máx. % | S Máx. % |
|---|---|---|---|---|---|
| ERW1 | 0,13 | — | 0,60 | 0,050 | 0,050 |
| ERW2 | 0,16 | — | 0,70 | 0,050 | 0,050 |
| ERW3 | 0,20 | 0,35 | 0,90 | 0,050 | 0,050 |
| ERW4 | 0,25 | 0,35 | 1,20 | 0,050 | 0,050 |
| ERW5 | 0,23 | 0,50 | 1,50 | 0,050 | 0,050 |
| Classe | Resistência Mínima ao Escoamento Re, MPa | Resistência Mínima à Tração Rm, MPa | Alongamento Mínimo A, % |
|---|---|---|---|
| ERW1 | 155 | 280 | 25 |
| ERW2 | 195 | 320 | 25 |
| ERW3 | 215 | 360 | 24 |
| ERW4 | 235 | 410 | 22 |
| ERW5 | 340 | 490 | 20 |
Para comparação, a condição como soldada KM fornece diferentes níveis de propriedades mecânicas devido ao processo de conformação e soldagem.
| Classe | Resistência Mínima ao Escoamento KM, MPa | Resistência Mínima à Tração KM, MPa | Alongamento Mínimo D/t ≤20, % | Alongamento Mínimo D/t >20, % |
|---|---|---|---|---|
| ERW1 | 200 | 300 | 10 | 20 |
| ERW2 | 250 | 340 | 8 | 15 |
| ERW3 | 300 | 400 | 7 | 12 |
| ERW4 | 350 | 450 | 6 | 10 |
| ERW5 | 420 | 420 | 6 | 8 |
![]()
![]()
![]()
![]()
R: fabricante, também pode fazer comércio.
R: Geralmente, são 10-15 dias se os bens estiverem em estoque, ou 30-40 dias se os bens não estiverem em estoque, de acordo com a quantidade.
R: Sim, poderíamos oferecer a amostra gratuitamente, mas precisamos pagar o custo do frete.
R: Pagamento=2000USD, 30% T/T adiantado, saldo antes do embarque.
Se você tiver outra pergunta, sinta-se à vontade para entrar em contato comigo.